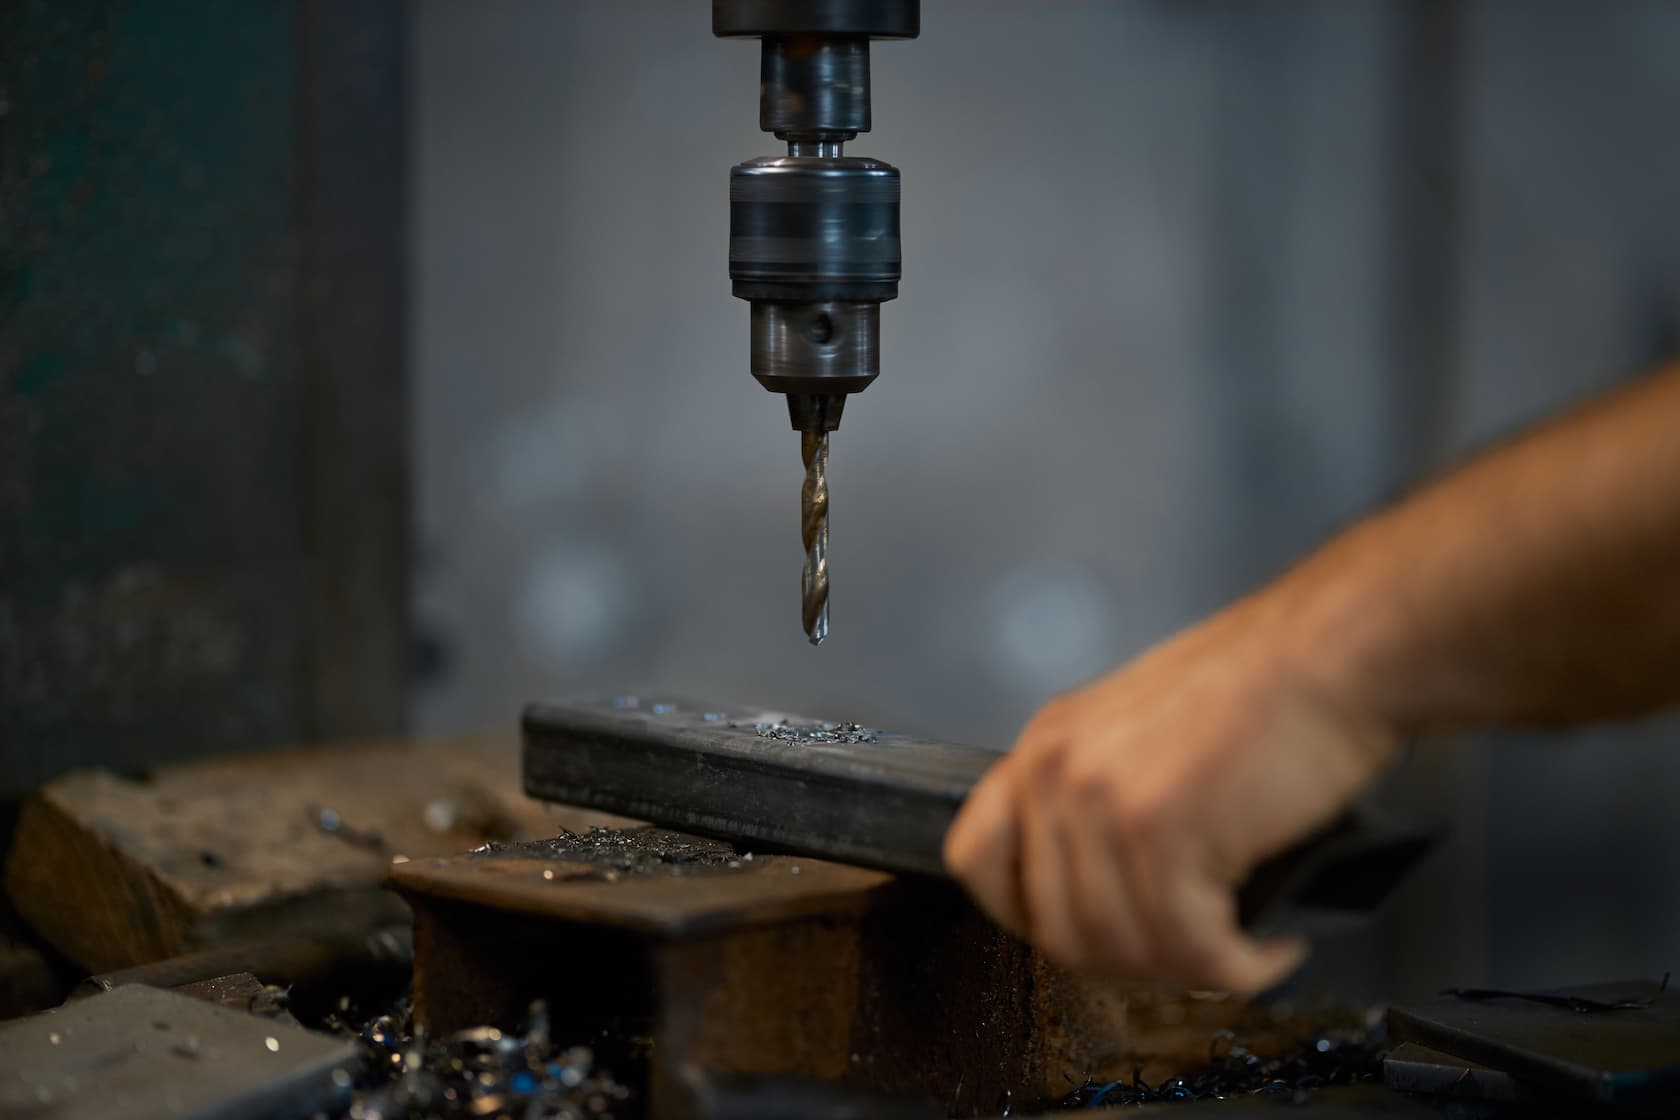
Stępione wiertło potrafi skutecznie zepsuć nawet najprostszy projekt. Zamiast gładkiego, precyzyjnego otworu w blasze czy profilu stalowym otrzymujemy głośne, gorące wiercenie, które kończy się przypaleniem materiału, zadziorami albo złamaniem samego narzędzia. Zanim jednak sięgniesz po nowy komplet wierteł, warto wiedzieć, że w wielu przypadkach wystarczy odpowiednia maszynka do ostrzenia wierteł, by przywrócić ostrzu pierwotną geometrię i wydłużyć jego żywotność o kolejne miesiące, a nawet lata regularnej pracy. W tym poradniku pokazujemy krok po kroku, jak naostrzyć wiertło do metalu w warunkach warsztatowych i domowych oraz jak dobrać kąt ostrzenia do konkretnego materiału.
Odpowiedź na pytanie, jak naostrzyć wiertło, nie sprowadza się wyłącznie do przyłożenia go do kamienia szlifierskiego. Kluczowe jest zachowanie symetrii obu krawędzi tnących, kontrola temperatury podczas szlifowania oraz – co najważniejsze – dobór właściwego kąta wierzchołkowego do materiału, w którym wiercimy. Dlatego zanim przejdziemy do samego procesu, wyjaśnimy, czym różni się klasyczna ostrzałka do wierteł od szlifierki stołowej i kiedy inwestycja w dedykowane urządzenie faktycznie się opłaca.
Ostrzałka do wierteł czy szlifierka stołowa – co wybrać?
Na rynku dostępnych jest kilka sposobów regeneracji stępionych wierteł, a wybór odpowiedniej metody zależy przede wszystkim od tego, jak często ostrzymy narzędzia i jak dużej precyzji oczekujemy od efektu końcowego. Najbardziej tradycyjnym rozwiązaniem jest szlifierka stołowa – tania, uniwersalna i obecna w większości warsztatów. Pozwala szybko usunąć stępioną krawędź, ale wymaga sporej wprawy: bez doświadczenia łatwo naostrzyć wiertło niesymetrycznie, co po włożeniu do uchwytu wiertarki objawia się biciem i owalnym, powiększonym otworem.
Alternatywą jest dedykowana ostrzałka do wierteł, czyli niewielkie urządzenie – elektryczne lub ręczne – wyposażone w prowadnicę utrzymującą stały kąt podczas całego procesu. Takie ostrzałki do wierteł są szczególnie polecane osobom, które nie mają wprawy w pracy na szlifierce, a mimo to chcą uzyskać powtarzalny, symetryczny efekt za każdym razem. Wiele modeli oferuje też gotowe ustawienia kątowe dopasowane do popularnych średnic i typów wierteł, dzięki czemu obsługa sprowadza się do osadzenia narzędzia w odpowiednim uchwyt do ostrzenia wierteł i uruchomienia mechanizmu.
Osobną kategorią są niewielkie nasadki montowane bezpośrednio na wiertarkę – swego rodzaju przystawka do ostrzenia wierteł, która zamienia posiadaną już elektronarzędzie w prowizoryczną ostrzałkę. To rozwiązanie kompromisowe: tańsze niż samodzielne urządzenie, ale mniej precyzyjne niż profesjonalna maszynka. Sprawdza się dobrze przy okazjonalnym ostrzeniu popularnych średnic wierteł spiralnych do stali czy aluminium, natomiast przy pracy z wiertłami kobaltowymi lub węglikowymi lepiej postawić na sprzęt wyższej klasy.
Niezależnie od wybranej metody, jedno pozostaje niezmienne – wierteł do betonu z końcówką lutowaną węglikiem spiekanym nie da się bezpiecznie naostrzyć domowym sposobem. Próba szlifowania takiej płytki zwykle kończy się jej pęknięciem lub oderwaniem, dlatego w tym przypadku jedynym rozsądnym rozwiązaniem pozostaje wymiana wiertła na nowe.
Pod jakim kątem ostrzyć wiertła? 118° kontra 135°
To pytanie pada najczęściej, bo kąt ostrzenia wierteł ma bezpośredni wpływ na jakość otworu, tempo pracy i trwałość narzędzia. Kąt wierzchołkowy to nic innego jak kąt zawarty między dwiema głównymi krawędziami tnącymi wiertła – im jest mniejszy, tym ostrzejszy i bardziej „agresywny" wierzchołek, im większy, tym bardziej płaski i stabilny.
Wiertło ostrzone pod kątem 118° od dekad uchodzi za uniwersalny standard do stali konstrukcyjnej, blach, kątowników i większości prac warsztatowych. Ma stosunkowo ostry wierzchołek, dzięki czemu łatwo wgryza się w materiał, ale przy twardszych gatunkach stali warto wcześniej nakiełkować otwór – bez punktowania powierzchni wiertło o tym kącie może się nieznacznie „ślizgać" po materiale, zanim zacznie skrawać.
Kąt 135° to rozwiązanie nowszej generacji, dziś standardowo stosowane w większości wierteł kupowanych w sklepach – często pod nazwami w rodzaju „split point" czy „wiertło samocentrujące". Bardziej płaski wierzchołek jest połączony z dodatkowo zeszlifowanymi krawędziami w okolicy poprzecznicy, co tworzy niemal ciągłą linię tnącą na całej szerokości ostrza. Dzięki temu wiertło zaczyna skrawać niemal natychmiast po dotknięciu powierzchni, bez potrzeby nakiełkowania, a jednocześnie lepiej radzi sobie z twardszymi materiałami – stalą nierdzewną, stopami o podwyższonej twardości czy stalą hartowaną powierzchniowo.
Trzeba jednak podkreślić, że różnica między oboma kątami to w dużej mierze kwestia dopasowania do zastosowania, a nie „lepszy" i „gorszy" wariant. Wiertło 118° w rękach doświadczonego użytkownika, z punktowaniem otworu, poradzi sobie równie dobrze jak fabrycznie kupiony egzemplarz 135°, a bywa nawet bardziej uniwersalne przy pracy w drewnie czy tworzywach. Dlatego regenerując stępione narzędzie, nie trzeba kurczowo trzymać się kąta fabrycznego – jeśli wiertło było pierwotnie ostrzone na 135°, a nie dysponujemy ostrzałką z funkcją dzielenia poprzecznicy, można je równie dobrze przeszlifować na klasyczne 118° i nadal uzyskać w pełni sprawne narzędzie.
Dobór kąta warto też skorygować pod kątem konkretnego materiału. Do typowej stali konstrukcyjnej – profili, blach, płaskowników – najlepiej sprawdza się klasyczne 118°. Przy twardszej stali, stali nierdzewnej czy stopach trudnoobrabialnych zdecydowanie lepiej wypada 135°, który poprawia centrowanie i ogranicza ryzyko zsuwania się wiertła po gładkiej, utwardzonej powierzchni. Aluminium i inne miękkie stopy nieżelazne najlepiej znoszą kąty w okolicach 90–118°, ponieważ mniejszy kąt ułatwia rozpoczęcie wiercenia i ogranicza przyklejanie się miękkiego materiału do krawędzi tnących. W praktyce warsztatowej to właśnie 118° pozostaje najbezpieczniejszym wyborem uniwersalnym, jeśli nie chcemy trzymać w szufladzie kilku wersji tego samego wiertła.
Jak naostrzyć wiertło do metalu krok po kroku
Sam proces ostrzenia, niezależnie od tego, czy korzystamy ze szlifierki stołowej, czy z dedykowanej ostrzałki, przebiega według podobnego schematu. Różnice dotyczą głównie precyzji prowadzenia wiertła i tego, ile kontroli nad kątem oddajemy urządzeniu, a ile robimy „na oko".
- Oceń stan wiertła. Sprawdź, czy krawędzie tnące są jedynie stępione, czy może wyszczerbione lub trwale uszkodzone. Jeśli rdzeń narzędzia jest widocznie zniszczony albo ostrze mocno ukruszone, dalsze ostrzenie może okazać się nieopłacalne – w takim wypadku lepiej sięgnąć od razu po nowe, dobre wiertła do metalu.
- Przygotuj sprzęt i zabezpieczenia. Załóż okulary ochronne i rękawice – podczas szlifowania powstają iskry i drobne odpryski metalu. Przygotuj też naczynie z zimną wodą do chłodzenia końcówki.
- Ustal docelowy kąt ostrzenia. Zdecyduj, czy pracujesz na 118°, czy na 135°, biorąc pod uwagę materiał, w którym zamierzasz wiercić. Jeśli korzystasz z ostrzałki z regulacją, ustaw odpowiednią wartość na skali; przy szlifierce stołowej pomocna bywa prowadnica kątowa lub choćby prosty szablon narysowany na kartce.
- Ustaw wiertło względem tarczy lub prowadnicy. Krawędź tnąca powinna dotykać ściernicy równomiernie, bez punktowego docisku – zbyt mocny nacisk w jednym miejscu prowadzi do asymetrii i przegrzania.
- Ostrz każdą krawędź osobno, zachowując symetrię. Pracuj krótkimi seriami po kilka sekund, po każdej z nich zanurzając wiertło w wodzie, by nie dopuścić do utraty twardości stali szybkotnącej. Po naostrzeniu jednej strony wykonaj identyczną liczbę ruchów po drugiej, by obie krawędzie miały taką samą długość.
- Sprawdź efekt końcowy. Naostrzone wiertło powinno mieć dwie równe, symetryczne krawędzie bez zadziorów, a poprzecznica – regularny, niezniekształcony kształt. Najprostszy test to próbne wiercenie w kawałku złomowego materiału: ostre i symetrycznie naostrzone wiertło wchodzi w metal płynnie, bez nadmiernych drgań i bicia.
Przy bardzo małych średnicach, rzędu 1–3 mm, cały proces wymaga dodatkowej ostrożności. Takie wiertła są delikatne, a każdy błąd w prowadzeniu może je trwale zniekształcić lub złamać. W tym przypadku najlepiej sprawdza się ostrzałka z precyzyjną prowadnicą, a jeśli nie mamy pewnej ręki i odpowiedniego sprzętu, czasem po prostu bardziej opłaca się wymienić drobne wiertło na nowe, niż ryzykować jego zniszczenie podczas ostrzenia.
Ostrzenie wierteł do metalu – najczęstsze błędy
Największym problemem przy samodzielnym ostrzeniu jest brak symetrii między krawędziami tnącymi. Jeśli jedna krawędź jest choćby ułamek milimetra dłuższa od drugiej, wiertło zaczyna pracować mimośrodowo – bije, a wywiercony otwór wychodzi większy niż nominalna średnica narzędzia. Drugim częstym błędem jest przegrzewanie stali podczas szlifowania. Wysoka temperatura, szczególnie przy dłuższym kontakcie z tarczą ścierną bez chłodzenia, odpuszcza hartowaną krawędź i trwale obniża jej twardość – takie wiertło stępi się ponownie po kilku minutach pracy, niezależnie od tego, jak starannie zostało naostrzone.
Kolejna pułapka to niedopasowanie kąta do materiału. Ostrzenie wszystkich wierteł pod tym samym, przypadkowym kątem – bez względu na to, czy trafiają potem do miękkiego aluminium, czy do twardej nierdzewki – prowadzi do gorszej jakości otworów i szybszego zużycia narzędzia. Warto też pamiętać o nadmiernym nacisku podczas szlifowania: agresywne dociskanie wiertła do tarczy nie przyspiesza pracy, a jedynie zwiększa ryzyko zniekształcenia powierzchni skrawającej lub pęknięcia ostrza. Na koniec, częstym niedopatrzeniem jest pominięcie kontroli po zakończeniu ostrzenia – nawet drobna nierówność widoczna dopiero pod większym powiększeniem może odbić się na jakości wierconych otworów.
Jak dbać o dobre wiertła do metalu na co dzień?
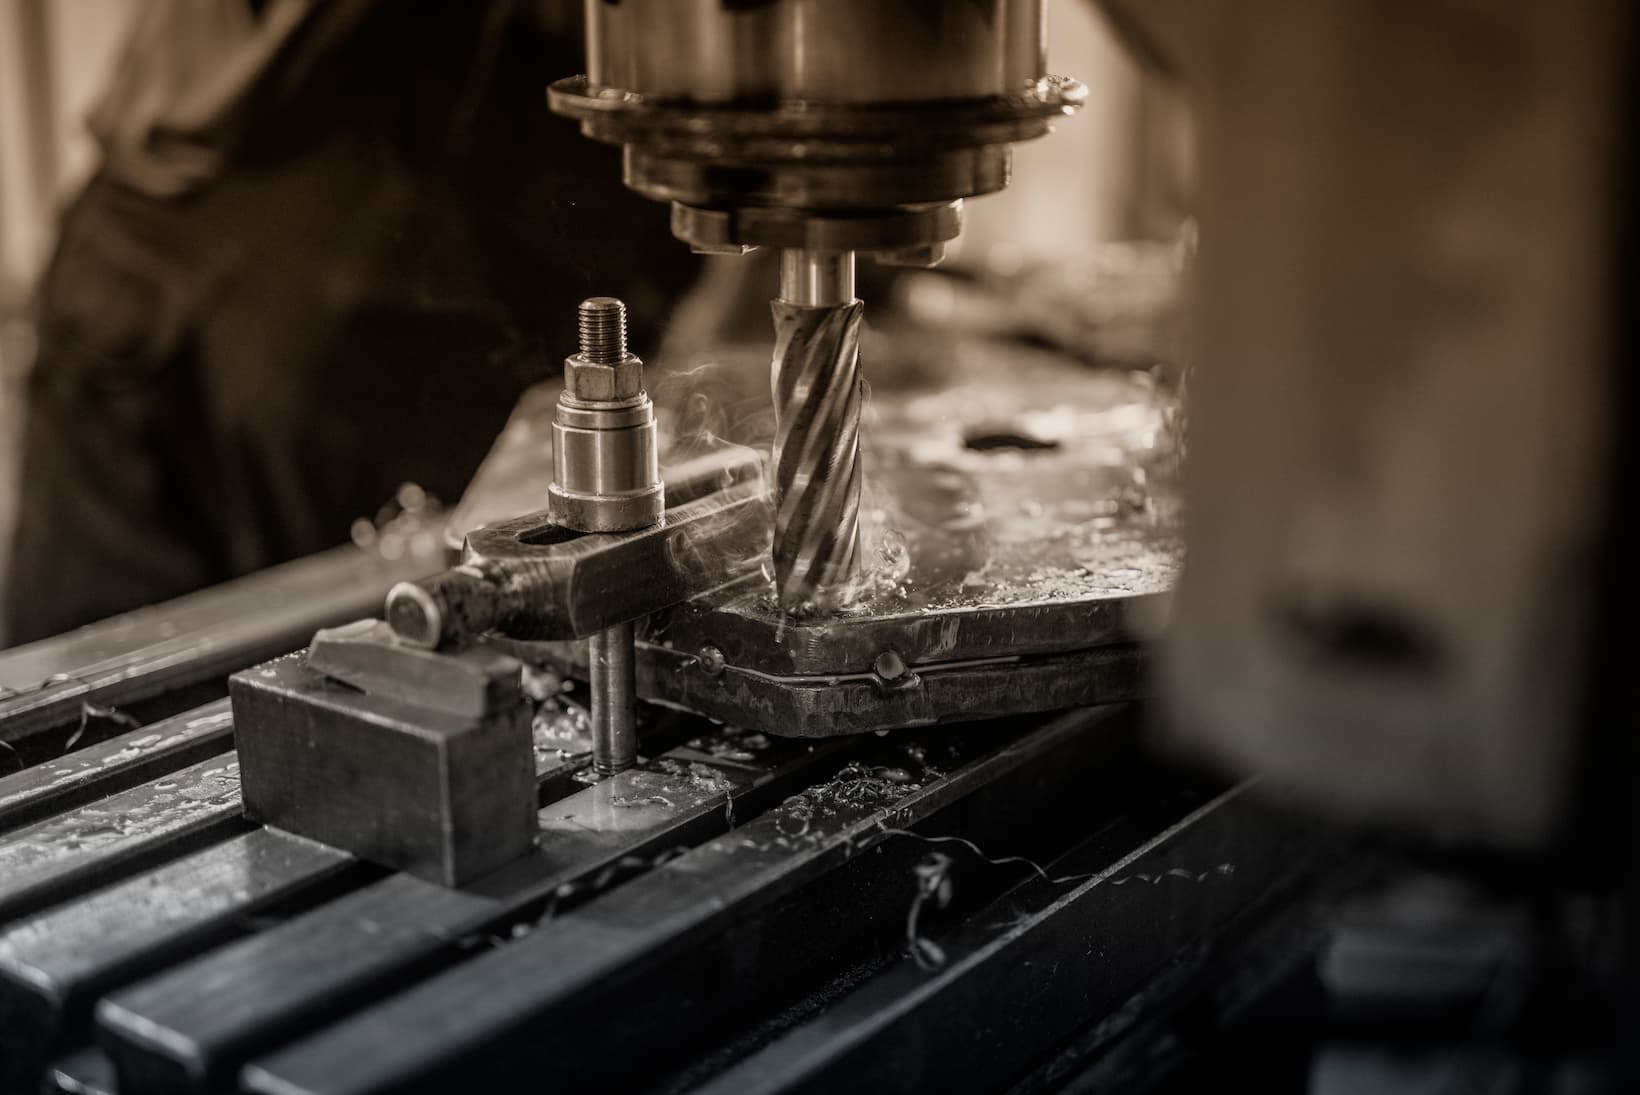
Regularne, profilaktyczne ostrzenie – zanim wiertło zupełnie się stępi – to najprostszy sposób na wydłużenie jego żywotności i utrzymanie powtarzalnej jakości pracy. Ostre narzędzie skrawa materiał równomiernie, generuje mniej ciepła i nie wymaga nadmiernego docisku, co odciąża zarówno samo wiertło, jak i wiertarkę czy wiertarko-frezarkę, na której pracujemy.
Dobrą praktyką jest też sortowanie wierteł według kąta ostrzenia i przeznaczenia – osobno te do stali konstrukcyjnej, osobno do nierdzewki czy aluminium – tak, by przy kolejnym zadaniu od razu sięgnąć po właściwe narzędzie zamiast improwizować kątem niedopasowanym do materiału. Warto również pamiętać o odpowiednich obrotach i posuwie: nawet najlepiej naostrzone wiertło szybko straci ostrość, jeśli będzie pracować przy zbyt wysokich obrotach bez chłodzenia, zwłaszcza w twardszych stalach. Dobre wiertła do metalu, przechowywane w uporządkowanym stojaku lub kasecie, rzadziej ulegają przypadkowym uszkodzeniom krawędzi, co również realnie wydłuża czas między kolejnymi ostrzeniami.
Jeśli w swoim warsztacie ostrzysz wiertła regularnie – kilka lub kilkanaście sztuk tygodniowo – inwestycja w najlepszą ostrzałkę zwykle zwraca się stosunkowo szybko, zarówno w postaci zaoszczędzonego czasu, jak i mniejszej liczby wyrzuconych, przedwcześnie zużytych narzędzi.
FAQ
Czy każde wiertło nadaje się do ponownego naostrzenia?
Nie do końca. Klasyczne wiertła ze stali szybkotnącej (HSS) i HSS-Co ostrzy się bez większych przeszkód, podobnie jak większość wierteł do drewna. Inaczej wygląda sprawa z wiertłami do betonu z lutowaną płytką węglikową – tych nie da się bezpiecznie zregenerować w warunkach warsztatowych, a próba szlifowania zwykle kończy się zniszczeniem końcówki.
Ile razy można naostrzyć to samo wiertło?
To zależy od jego długości i tego, ile materiału ubywa przy każdym ostrzeniu. Przy delikatnym, precyzyjnym szlifowaniu na ostrzałce do wierteł jedno wiertło można regenerować kilkukrotnie, zanim rowki wiórowe staną się zbyt krótkie do dalszej pracy.
Czy po naostrzeniu wiertło będzie działać tak samo dobrze jak nowe?
Przy zachowaniu symetrii, właściwego kąta i bez przegrzania stali – tak, prawidłowo naostrzone wiertło potrafi pracować niemal identycznie jak fabrycznie nowe. Różnica bywa odczuwalna dopiero przy bardzo precyzyjnych zastosowaniach, gdzie liczy się tolerancja rzędu setnych milimetra.
Czy warto kupować oddzielne wiertła 118° i 135°, skoro można je przeszlifować?
Niekoniecznie. Jeśli dysponujemy ostrzałką z regulacją kąta, ten sam komplet wierteł można w razie potrzeby przeostrzyć pod inny kąt, dopasowując go do aktualnie obrabianego materiału, zamiast utrzymywać dwa osobne zestawy na półce.
