Modernizacja konwencjonalnej frezarki czy tokarki zaczyna się zwykle od montażu odczytu cyfrowego. Z tym wiąże się pytanie, jakim liniałem mierzyć przesuw osi. Na rynku dominują dwie technologie: liniały optyczne ze szklanym wzorcem oraz liniały magnetyczne z taśmą namagnesowaną w regularne bieguny. Obie przekazują do odczytu ten sam rodzaj sygnału, ale różnią się dokładnością, odpornością na warunki pracy, sposobem montażu i zakresem długości. Poniżej porównujemy je parametr po parametrze i wskazujemy, który rodzaj sprawdzi się na konkretnej maszynie.
Spis treści
- Po co obrabiarce liniał pomiarowy?
- Jak działają liniały optyczne
- Liniał magnetyczny – zasada działania i budowa
- Porównanie liniałów optycznych i magnetycznych
- Zalety i ograniczenia obu rozwiązań
- Który liniał do jakiej maszyny?
- Rozdzielczość 1 µm czy 5 µm
- Montaż liniału optycznego w praktyce
- Który rodzaj wybrać?
Po co obrabiarce liniał pomiarowy?
Na maszynie bez liniałów operator odczytuje położenie osi ze skali pokrętła, czyli pośrednio, poprzez śrubę pociągową. Taki pomiar obarczony jest luzem nakrętki, zużyciem gwintu i błędem skoku śruby. Po latach eksploatacji różnica między wskazaniem pokrętła a faktycznym położeniem stołu potrafi sięgać dziesiątych części milimetra.
Liniał mierzy przesuw bezpośrednio: jedna jego część jest przykręcona do nieruchomego korpusu, a głowica do ruchomego stołu lub sań. Odczyt cyfrowy pokazuje rzeczywiste położenie narzędzia względem przedmiotu, niezależnie od stanu śruby. Dlatego szklane liniały z odczytem optoelektronicznym i ich magnetyczne odpowiedniki stały się standardowym wyposażeniem warsztatów, które chcą podnieść dokładność maszyn bez kosztownego przejścia na CNC.
Jak działają liniały optyczne
Sercem liniałów optycznych jest szklany wzorzec z naniesionym rastrem, czyli bardzo gęstymi, równomiernie rozmieszczonymi kreskami. W popularnych wykonaniach podziałka wynosi 20 µm, co daje 50 kresek na milimetr. Wzdłuż wzorca przesuwa się głowica z diodą LED, płytką analizującą i fotodetektorami. Przy ruchu stołu światło przechodzące przez oba rastry jest na przemian przepuszczane i wygaszane, a fotodetektory zamieniają te zmiany na impulsy elektryczne.
Głowica generuje dwa sygnały prostokątne przesunięte względem siebie o 90°. Na tej podstawie odczyt cyfrowy określa kierunek ruchu i dzieli każdy okres sygnału na cztery części. Przy rastrze 20 µm daje to rozdzielczość 5 µm, a w wykonaniach o wyższej klasie, z dodatkową interpolacją, rozdzielczość 1 µm.
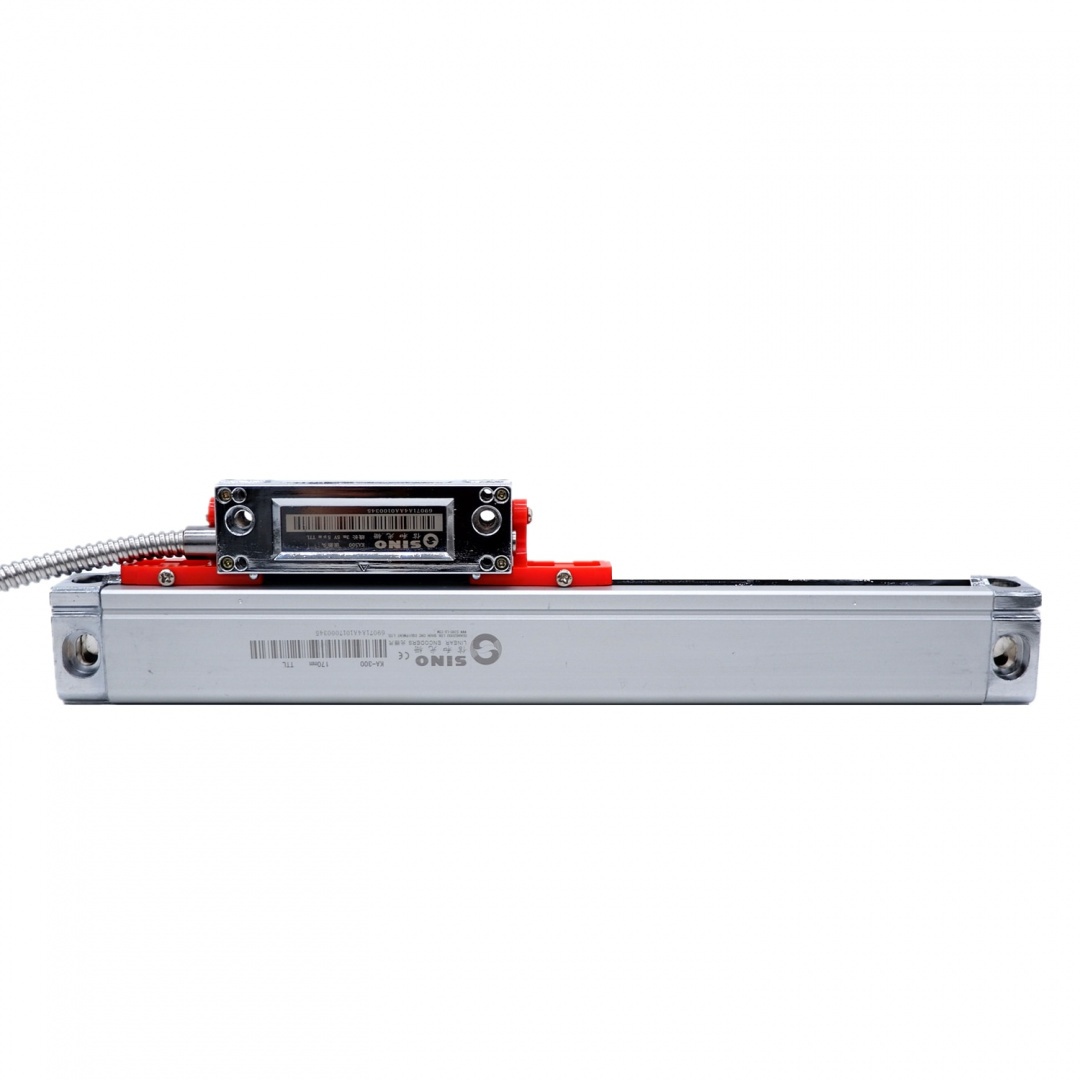
Wzorzec zamknięty jest w aluminiowym profilu, a szczelinę, przez którą wychodzi ramię głowicy, zabezpieczają elastyczne uszczelki wargowe. W liniałach SINO dostępnych w Lumen uszczelnienie jest podwójne, obudowa spełnia wymagania IP55, a maksymalna prędkość pomiaru wynosi 60 m/min. Sygnał wyjściowy to standardowe TTL / EIA-422.
Liniał magnetyczny – zasada działania i budowa
Liniał pomiarowy magnetyczny składa się z dwóch elementów: taśmy magnetycznej i głowicy odczytowej. Taśmę wykonuje się z proszku ferromagnetycznego związanego elastycznym spoiwem i namagnesowuje tak, by na jej długości występowały na przemian bieguny N i S. Odstęp między biegunami wynosi zwykle od 1 do 5 mm. Taśma najczęściej ma podkład samoprzylepny i przykleja się ją do stalowego lub aluminiowego nośnika, a z wierzchu chroni ją cienka listwa ze stali nierdzewnej.
Jeśli chodzi o liniał magnetyczny, zasada działania na poziomie sygnału jest zbliżona do optycznego, ale zamiast światła głowica odczytuje zmiany pola magnetycznego. Czujniki magnetorezystancyjne lub hallotronowe rozmieszczone w odstępie ćwierci okresu biegunów dają przebiegi sinus i kosinus. Układ interpolacyjny dzieli każdy okres biegunów na setki części i na wyjściu podaje te same dwa sygnały prostokątne co liniał optyczny.
Głowica pracuje bezdotykowo, w odległości od kilku dziesiątych milimetra do około 1–2 mm od taśmy. Szczelność głowic w typowych wykonaniach sięga IP67.
Porównanie liniałów optycznych i magnetycznych
| Parametr | Liniał optyczny | Liniał magnetyczny |
|---|---|---|
| Wzorzec pomiarowy | szklana listwa z rastrem (zwykle 20 µm) | taśma z biegunami magnetycznymi (zwykle 1–5 mm) |
| Typowa rozdzielczość | 5 µm lub 1 µm | 1, 5 lub 10 µm |
| Dokładność | wyższa, w dobrych wykonaniach kilka mikrometrów na metr | niższa, typowo ok. ±10–50 µm na metr zależnie od klasy |
| Długość pomiarowa | stała, do ok. 3 m w jednym odcinku | taśmę tnie się na wymiar, możliwe odcinki kilkunastometrowe |
| Odporność na chłodziwo i pył | dobra przy sprawnych uszczelkach | bardzo dobra, głowica zwykle IP67 |
| Wiórki ferromagnetyczne | bez wpływu | przyciągane przez taśmę, mogą zakłócać odczyt |
| Zewnętrzne pole magnetyczne | bez wpływu | ryzyko zakłóceń lub rozmagnesowania taśmy |
| Odporność na silne uderzenia | szkło może pęknąć | bardzo wysoka |
| Gabaryty | większy przekrój profilu | bardzo płaski, łatwy do ukrycia |
| Wymagania montażowe | precyzyjna równoległość do prowadnicy | większa tolerancja szczeliny |
Z zestawienia wynika jasny podział. Liniał optyczny wygrywa dokładnością i odpornością na zakłócenia magnetyczne. Magnetyczny wygrywa elastycznością długości, odpornością mechaniczną i tolerancją na trudne warunki. Który rodzaj jest lepszy, zależy więc od maszyny.
Zalety i ograniczenia obu rozwiązań
Liniały optyczne - Zalety:
- wysoka dokładność i powtarzalność, także w wykonaniach o rozdzielczości 1 µm,
- pełna odporność na pola magnetyczne, w tym od stołów elektromagnetycznych i spawarek,
- szklany wzorzec nie przyciąga wiórów i pyłu stalowego,
- szklany wzorzec ma współczynnik rozszerzalności cieplnej zbliżony do stali, dzięki czemu dobrze współpracuje z korpusem maszyny,
- szeroki wybór długości i profili dla typowych obrabiarek warsztatowych.
Ograniczenia:
- stała długość, więc liniał dobiera się do skoku osi i nie da się go skrócić,
- przy mocnym uderzeniu, na przykład upadku ciężkiego detalu, szkło może pęknąć,
- uszczelki wargowe są elementem eksploatacyjnym i wymagają kontroli,
- montaż wymaga starannego ustawienia równoległości.
Liniały magnetyczne - Zalety:
- długość dobierana przez przycięcie taśmy, także na bardzo długich osiach,
- wysoka odporność na wstrząsy, wibracje, chłodziwo i wilgoć,
- płaska konstrukcja, która mieści się tam, gdzie brakuje miejsca na profil optyczny,
- łatwiejszy montaż dzięki większej tolerancji szczeliny.
Ograniczenia:
- niższa dokładność w porównywalnym przedziale cenowym,
- wrażliwość na zewnętrzne pola magnetyczne i ferromagnetyczne zanieczyszczenia,
- ryzyko uszkodzenia zapisu magnetycznego przez magnesy, uchwyty magnetyczne czy namagnesowane narzędzia,
- duży rozrzut jakości między producentami.
Który liniał do jakiej maszyny?
| Maszyna | Zalecany rodzaj | Uzasadnienie |
|---|---|---|
| Frezarka konwencjonalna | optyczny | wymagana dokładność pozycjonowania, typowe skoki osi do ok. 1 m |
| Tokarka – oś wzdłużna | optyczny | typowe długości łoża mieszczą się w zakresie liniałów szklanych |
| Tokarka – sanie poprzeczne | optyczny w wąskim profilu | mało miejsca, krótki skok, wysoka dokładność średnic |
| Szlifierka do płaszczyzn | optyczny 1 µm | stół elektromagnetyczny i pył stalowy wykluczają liniał magnetyczny |
| Wytaczarka, maszyna o bardzo długim przesuwie | optyczny do ok. 3 m lub magnetyczny powyżej | dłuższe osie trudno obsłużyć jednym szklanym wzorcem |
| Piła formatowa, prasa krawędziowa, ograniczniki | magnetyczny lub optyczny | liczą się długość i odporność, mniej dokładność mikrometrowa |
Najwięcej wątpliwości budzą szlifierki. Stół elektromagnetyczny wytwarza silne pole, a pył ścierny zawiera drobiny stali, które osiadają na taśmie magnetycznej. W tych warunkach sprawdzą się wyłącznie liniały optyczne, najlepiej o rozdzielczości 1 µm.
Na saniach poprzecznych tokarki problemem jest brak miejsca. Tam sprawdza się smukła seria SINO KA-500, przeznaczona do krótkich skoków i ciasnej zabudowy.
Rozdzielczość 1 µm czy 5 µm
Rozdzielczość to najmniejszy krok, jaki pokaże odczyt, a nie dokładność całego układu. Na typowej frezarce czy tokarce konwencjonalnej o jakości wymiaru decydują też sztywność maszyny, luzy prowadnic i narzędzie. W praktyce warsztatowej standardem jest 5 µm, bo odpowiada ona realnym możliwościom obróbki skrawaniem i nie generuje „pływania” ostatniej cyfry na wyświetlaczu. Do takich zastosowań dobrze pasuje uniwersalna seria SINO KA-300 o rozdzielczości 5 µm, dostępna w wielu długościach.
Rozdzielczość 1 µm ma sens na szlifierkach, w narzędziowniach i przy pracach wykańczających, gdzie tolerancje liczy się w pojedynczych mikrometrach. Na dłuższych osiach takich maszyn stosuje się liniały SINO KA-600 1 µm do długich przesuwów, mierzące ponad metr w jednym odcinku.
Montaż liniału optycznego w praktyce
Nawet najlepszy liniał nie zmierzy dokładnie, jeśli zostanie źle zamontowany. Najważniejsze zasady to:
- liniał montuje się równolegle do prowadnicy, sprawdzając ustawienie czujnikiem zegarowym na całej długości,
- uszczelki wargowe powinny być skierowane w dół lub w bok, tak by wióry i chłodziwo nie zalegały na szczelinie,
- liniał umieszcza się jak najbliżej linii obróbki, co ogranicza błąd wynikający z pochylenia stołu,
- skok osi nie może przekraczać długości pomiarowej liniału, bo dojechanie głowicy do zderzaka grozi uszkodzeniem,
- przewód w metalowej osłonie prowadzi się tak, by nie był zginany ani przycinany przez ruchome elementy,
- w miejscach narażonych na bezpośrednie uderzenia wiórów stosuje się listwę ochronną, którą liniały SINO mają w zestawie.
Liniały SINO są kompatybilne z odczytami innych producentów, na przykład ELBO, KNUTH, EASSON czy LABSTER. Ułatwia to wymianę uszkodzonego liniału w istniejącym układzie bez zmiany odczytu.
Który rodzaj wybrać?
Na typową obrabiarkę warsztatową, czyli frezarkę, tokarkę, wiertarkę współrzędnościową czy szlifierkę, pewniejszym wyborem są liniały optyczne. Zapewniają wyższą dokładność, nie reagują na pola magnetyczne i występują w długościach odpowiadających skokom większości maszyn. Liniały magnetyczne warto rozważyć przede wszystkim na bardzo długich osiach i w maszynach narażonych na silne wstrząsy, gdzie mikrometrowa dokładność ma mniejsze znaczenie niż elastyczność montażu.
FAQ
Czy liniał magnetyczny można podłączyć do odczytu dla liniałów optycznych?
Często tak, bo oba rodzaje podają sygnał prostokątny TTL w dwóch przesuniętych kanałach. Trzeba jednak sprawdzić zgodność napięcia zasilania, rozkładu pinów w złączu i obsługiwanej rozdzielczości. Odczyt należy też ustawić na właściwą wartość impulsu, inaczej wskazania będą przeskalowane.
Czy liniał optyczny można skrócić lub przedłużyć?
Nie. Szklany wzorzec ma stałą długość, dlatego liniał dobiera się tak, by jego długość pomiarowa była równa skokowi osi lub nieco od niego większa. Przedłużać można jedynie przewód sygnałowy. W Lumen dostępne są do tego przedłużki o długości 1 m.
Jak dobrać długość liniału do osi?
Należy zmierzyć pełny skok osi od zderzaka do zderzaka i wybrać liniał o długości pomiarowej co najmniej równej tej wartości. Całkowita długość profilu jest większa od pomiarowej o elementy mocujące i miejsce na głowicę, dlatego warto sprawdzić też, czy liniał zmieści się na korpusie maszyny.
Czym jest znacznik referencyjny?
To dodatkowe znaczniki na wzorcu, które pozwalają odtworzyć punkt zerowy osi po wyłączeniu zasilania lub utracie impulsów. Po najechaniu na znacznik odczyt przywraca zapisaną wcześniej bazę bez ponownego ustawiania detalu. Funkcja ta zależy zarówno od liniału, jak i od odczytu cyfrowego.
Czy liniał wymaga kalibracji po montażu?
Sam liniał nie wymaga kalibracji, ale cały układ warto sprawdzić wzorcem, na przykład płytkami wzorcowymi lub kalibrowanym pierścieniem. Większość odczytów cyfrowych ma funkcję liniowej kompensacji błędu, która koryguje drobne różnice wynikające z ustawienia liniału lub geometrii maszyny.
Jak dbać o liniał optyczny w trakcie eksploatacji?
Wystarczy regularnie usuwać wióry i osady chłodziwa z okolicy uszczelek oraz kontrolować, czy wargi uszczelniające nie są popękane lub stwardniałe. Nie należy przedmuchiwać szczeliny sprężonym powietrzem skierowanym prosto w uszczelki, bo może to wtłoczyć zanieczyszczenia do wnętrza profilu.
Czy temperatura w hali wpływa na pomiar?
Tak, choć przy typowych wahaniach temperatury w warsztacie wpływ jest niewielki. Szklany wzorzec rozszerza się podobnie jak stalowy korpus maszyny, więc oba elementy zmieniają wymiar w zbliżonym stopniu. Przy pomiarach w pojedynczych mikrometrach warto jednak odczekać, aż maszyna i detal osiągną temperaturę otoczenia.
