Na pierwszy rzut oka wszystkie tarcze wyglądają podobnie: krążek z otworem, szara lub biała masa, kilka cyfr i liter na etykiecie. W praktyce od tego, jaka ściernica do metalu trafi na wrzeciono szlifierki czy ostrzałki, zależy jakość krawędzi, temperatura obrabianego narzędzia, tempo pracy i bezpieczeństwo operatora. Źle dobrana tarcza ściernica potrafi przypalić stal szybkotnącą, zaszklić się po kilku minutach albo zużyć w ekspresowym tempie. Poniżej wyjaśniamy, jak zbudowana jest ściernica, co oznaczają symbole na jej etykiecie i jak wybrać tarczę do konkretnego materiału i maszyny.
Spis treści
- Ściernica do metalu – z czego składa się tarcza?
- Rodzaje materiałów ściernych
- Jak czytać oznaczenia tarcz ściernych konwencjonalnych?
- Oznaczenia ściernic diamentowych i CBN
- Jak dobrać ściernicę do obrabianego materiału?
- Ściernice do ostrzałek wierteł i frezów
- Bezpieczny montaż i użytkowanie ściernicy
- Objawy źle dobranej ściernicy
- Przechowywanie i wymiana tarczy
- Zalety doboru ściernicy
Ściernica do metalu – z czego składa się tarcza?
Każda ściernica do metalu, niezależnie od kształtu i przeznaczenia, składa się z trzech elementów, a to, jak zostały ze sobą zestawione, decyduje o charakterze narzędzia. Dobrze dobrana tarcza ściernica to więc nie tylko odpowiedni materiał ścierny, ale także właściwe proporcje między ziarnem, spoiwem i wolną przestrzenią.
- Ziarno ścierne – twarde kryształy, które faktycznie skrawają materiał. Każde ziarno działa jak miniaturowe ostrze, zdejmujące bardzo cienki wiór.
- Spoiwo – materiał wiążący ziarna w jedną bryłę. Utrzymuje je na miejscu, a gdy ziarno się stępi, powinno je uwolnić, odsłaniając kolejne, ostre ziarna.
- Pory – wolne przestrzenie między ziarnami i spoiwem. Odbierają wiór, ułatwiają chłodzenie i zapobiegają zapychaniu się tarczy.
Zdolność ściernicy do samoostrzenia, czyli wykruszania stępionych ziaren i odsłaniania nowych, jest tu kluczowa. Tarcza, która trzyma ziarna zbyt mocno, szybko się zaszkli, a taka, która trzyma je zbyt słabo, będzie się błyskawicznie zużywać.
Rodzaje materiałów ściernych
Rodzaj ziarna to pierwsza i najważniejsza decyzja przy wyborze tarczy. W przemyśle metalowym stosuje się cztery główne grupy materiałów ściernych.
Korund (elektrokorund)
To tlenek glinu i najpopularniejszy materiał ścierny do stali. Występuje w kilku odmianach, które różnią się czystością i kruchością ziarna:
- korund zwykły (oznaczenie A, kolor zwykle brązowy lub szary) – do stali węglowych i konstrukcyjnych, szlifowania zgrubnego, usuwania spawów,
- korund półszlachetny – kompromis między wytrzymałością a ostrością ziarna,
- korund szlachetny biały (oznaczenie WA lub 99A) – bardziej kruchy, dzięki czemu lepiej się samoostrzy i mniej grzeje materiał; do stali hartowanych, narzędziowych i ostrzenia narzędzi,
- korund różowy i chromowy – odmiany do precyzyjnego szlifowania stali stopowych.
Węglik krzemu
Węglik krzemu (oznaczenia C dla czarnego i GC dla zielonego) jest twardszy od korundu, ale bardziej kruchy. Dobrze sprawdza się przy żeliwie, metalach nieżelaznych, takich jak aluminium, miedź czy mosiądz, a zielona odmiana bywa używana do wstępnej obróbki węglików spiekanych. Do stali się nie nadaje – ziarno szybko się tępi i wykrusza.
CBN, czyli borazon
Regularny azotek boru (CBN, w handlu często nazywany borazonem) to jeden z dwóch tzw. supermateriałów ściernych. Jest prawie dwa razy twardszy od korundu, bardzo odporny termicznie i chemicznie obojętny wobec żelaza. To idealny wybór do stali szybkotnącej (HSS), stali narzędziowych i hartowanych. Ściernica CBN długo zachowuje kształt i średnicę, dzięki czemu geometria ostrzonego narzędzia jest powtarzalna.
Diament
Diament, głównie syntetyczny (oznaczenie SD), to najtwardszy materiał ścierny. Tarcze diamentowe są przeznaczone do węglików spiekanych (VHM), cermetali, ceramiki i szkła. Ważna uwaga: diamentem nie szlifuje się stali. W wysokiej temperaturze węgiel z diamentu reaguje z żelazem, przez co ziarno zużywa się w zaskakującym tempie, a tarcza traci sens ekonomiczny.
Jak czytać oznaczenia tarcz ściernych konwencjonalnych?
Ściernice z korundu i węglika krzemu opisuje się według normy ISO 525. Oznaczenie ma stałą kolejność, więc po opanowaniu schematu można odczytać właściwie każdą etykietę. Przykładowy zapis wygląda tak:
1 – 200 × 25 × 32 – 99A 60 K 7 V – 35 m/s
Poniżej po kolei, co oznaczają poszczególne elementy.
Kształt tarczy
Pierwsza cyfra to typ kształtu według normy. Najczęściej spotykane to:
- typ 1 – tarcza płaska, klasyczna ściernica do szlifierek stołowych,
- typ 6 – tarcza garnkowa cylindryczna,
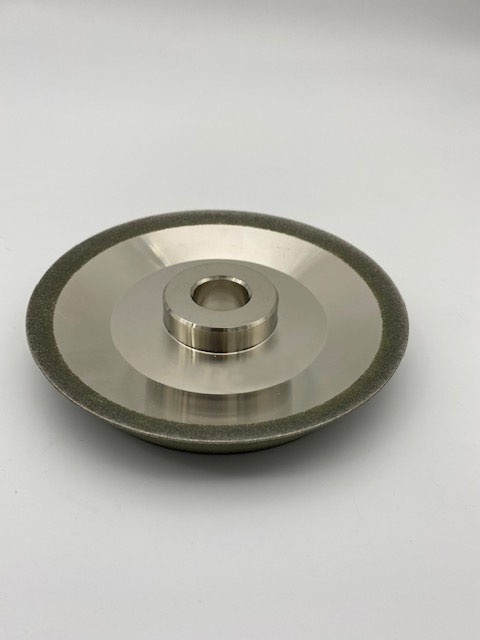
- typ 11 – tarcza garnkowa stożkowa (tzw. doniczkowa), popularna przy ostrzeniu narzędzi,
- typ 12 – tarcza talerzowa, do ostrzenia frezów i narzędzi o złożonej geometrii,
- typ 27 – tarcza z obniżonym środkiem do szlifierek kątowych.
Wymiary
Zapis D × T × H oznacza kolejno średnicę zewnętrzną, grubość i średnicę otworu w milimetrach. Otwór musi odpowiadać średnicy wrzeciona lub kołnierzy, a średnica i grubość – osłonie i konstrukcji maszyny.
Rodzaj ziarna
Symbol literowy, czasem poprzedzony cyfrą producenta, określa materiał ścierny: A – korund zwykły, WA lub 99A – korund szlachetny biały, C – węglik krzemu czarny, GC – węglik krzemu zielony. Producenci często dodają własne oznaczenia mieszanek, ale litera podstawowa pozostaje czytelna.
Wielkość ziarna (granulacja)
Liczba (w przykładzie 60) mówi, jak drobne jest ziarno. Im wyższa wartość, tym drobniejsze ziarno i gładsza powierzchnia, ale wolniejsze zbieranie materiału:
- 12–24 – ziarno bardzo grube, do zgrubnego szlifowania i usuwania naddatków,
- 30–60 – ziarno średnie, uniwersalne do większości prac warsztatowych,
- 70–120 – ziarno drobne, do ostrzenia narzędzi i wykańczania,
- 150 i więcej – ziarno bardzo drobne, do szlifowania precyzyjnego i docierania.
Twardość
Litera (w przykładzie K) nie opisuje twardości ziarna, tylko to, jak mocno spoiwo trzyma ziarna. Skala biegnie od A (najbardziej miękkie) do Z (najtwardsze). W przybliżeniu przyjmuje się, że litery E–G to tarcze bardzo miękkie, H–K miękkie, L–O średnie, P–S twarde, a T–Z bardzo twarde.
Struktura
Cyfra (w przykładzie 7) określa, jak gęsto rozmieszczone są ziarna. Niskie wartości (0–4) to struktura zwarta, sprzyjająca precyzji i trwałości profilu. Wyższe (8–14) to struktura otwarta, z dużą ilością porów, która lepiej odprowadza wiór i ciepło, przydatna przy miękkich materiałach i dużych powierzchniach styku.
Spoiwo
Litera na końcu oznacza rodzaj spoiwa:
- V – ceramiczne, najczęstsze w ściernicach do szlifierek stołowych i ostrzałek; sztywne, porowate, odporne na temperaturę,
- B – żywiczne (bakelitowe), bardziej elastyczne, stosowane przy wyższych prędkościach,
- BF – żywiczne wzmacniane siatką, typowe dla tarcz do szlifierek kątowych,
- R – gumowe, do prac wykańczających i ściernic prowadzących,
- MG – magnezytowe, rzadziej spotykane, do szlifowania na sucho z niewielkim nagrzewaniem.
Maksymalna prędkość robocza
Ostatnia wartość, podawana w m/s, to dopuszczalna prędkość obwodowa tarczy. Na wielu ściernicach dodatkowo umieszcza się barwny pasek, który ułatwia szybką identyfikację – niebieski oznacza 50 m/s, żółty 63 m/s, czerwony 80 m/s, a zielony 100 m/s. Obok znajdziesz też maksymalną liczbę obrotów na minutę dla danej średnicy.
Oznaczenia ściernic diamentowych i CBN
Tarcze z supermateriałów ściernych mają inną budowę: warstwa ścierna (tzw. nasyp) jest cienka i naniesiona na korpus z aluminium, stali lub tworzywa. Dlatego opisuje się je według odrębnego systemu.
- Kształt – oznaczenie alfanumeryczne, np. 1A1 (płaska tarcza z nasypem na obwodzie), 6A2 (garnkowa z nasypem na czole), 11V9 (stożkowa, doniczkowa), 12A2 (talerzowa). Kod opisuje zarówno kształt korpusu, jak i położenie warstwy ściernej.
- Rodzaj ziarna – D to diament naturalny, SD diament syntetyczny, SDC diament syntetyczny powlekany, a B lub CBN to regularny azotek boru.
- Wielkość ziarna – podawana jako liczba poprzedzona literą, np. D126 czy B126. Liczba odpowiada przybliżonej średniej wielkości ziarna w mikrometrach, więc tu, inaczej niż przy tarczach konwencjonalnych, im mniejsza wartość, tym drobniejsze ziarno.
- Spoiwo – B (żywiczne), M (metalowe), V (ceramiczne) lub G (galwaniczne, jedna warstwa ziarna).
- Koncentracja – np. C75 lub C100, czyli ilość ziarna w warstwie ściernej. Wyższa koncentracja oznacza dłuższą żywotność i lepsze trzymanie profilu, ale także wyższą cenę.
Jak dobrać ściernicę do obrabianego materiału?
Najprostszy punkt wyjścia to dopasowanie ziarna do materiału. Orientacyjnie wygląda to tak:
- stal węglowa i konstrukcyjna – korund zwykły, ziarno średnie, spoiwo ceramiczne,
- stal hartowana i narzędziowa – korund szlachetny biały lub CBN,
- stal szybkotnąca (HSS, HSS-Co) – przede wszystkim CBN, ewentualnie korund szlachetny,
- węgliki spiekane (VHM, płytki skrawające) – diament syntetyczny,
- żeliwo – węglik krzemu,
- aluminium, miedź, mosiądz – węglik krzemu w miękkiej tarczy o otwartej strukturze, która nie zapycha się miękkim wiórem.
Drugą zasadą, która na początku wydaje się sprzeczna z intuicją, jest dobór twardości: do twardych materiałów wybiera się tarcze miękkie, a do miękkich – twarde. Twarda stal szybko tępi ziarna, więc spoiwo powinno je łatwo uwalniać, by tarcza stale pracowała ostrymi krawędziami. Miękki materiał tępi ziarna wolno, a zbyt miękka tarcza zużywałaby się wtedy bez potrzeby.
Trzeci czynnik to rodzaj pracy. Do zgrubnego zdejmowania materiału lepsze jest grubsze ziarno i otwarta struktura, do ostrzenia narzędzi i wykańczania – ziarno drobne i struktura bardziej zwarta. Duża powierzchnia styku, jak przy szlifowaniu czołem tarczy garnkowej, wymaga tarczy miększej i bardziej porowatej niż praca obwodem wąskiej ściernicy.
Ściernice do ostrzałek wierteł i frezów
Ostrzałki narzędziowe to osobna kategoria, w której standardowe korundowe ściernice coraz częściej ustępują miejsca tarczom CBN i diamentowym. Powód jest prosty: w ostrzałce liczy się powtarzalność kąta i geometrii, a ściernica, która zmienia średnicę z każdym ostrzeniem, wymaga ciągłych korekt. Superściernice zużywają się minimalnie, nie wymagają częstego obciągania i mniej grzeją narzędzie, co chroni krawędź tnącą przed odpuszczeniem.
Wybór między nimi zależy od tego, co ostrzysz. Do wierteł i frezów ze stali szybkotnącej stosuje się tarcze CBN, a do narzędzi z węglików spiekanych – diamentowe. Jeśli w warsztacie ostrzy się oba rodzaje narzędzi, najwygodniej mieć obie tarcze i wymieniać je w zależności od zlecenia.
Kluczowe jest też dopasowanie tarczy do konkretnego urządzenia. Ostrzałki mają ściśle określone średnice, otwory i grubości ściernic, a zastosowanie zamiennika o innych wymiarach może zmienić geometrię ostrzenia albo uniemożliwić montaż. W przypadku popularnych ostrzałek do wierteł z serii MR, takich jak MR-13 A/D, MR-20G czy MR-26 A/D, producent przewiduje dedykowane tarcze w wersji borazonowej i diamentowej, podobnie jak w modelach MR-X1 i MR-X3. Analogicznie wygląda to przy ostrzałkach do frezów walcowo-czołowych, gdzie tarcza musi odpowiadać zakresowi średnic i kątom, które urządzenie obsługuje. Pełen wybór tarcz CBN i diamentowych do ostrzałek ułatwia dobranie zamiennika, który wiernie odtworzy fabryczną geometrię ostrzenia.
Bezpieczny montaż i użytkowanie ściernicy
Ściernica obraca się z dużą prędkością, a jej pęknięcie to jedno z najgroźniejszych zdarzeń w warsztacie. Dlatego przed montażem warto przestrzegać kilku zasad:
- sprawdź zgodność prędkości – prędkość obwodowa maszyny nie może przekraczać wartości z etykiety; oblicza się ją ze wzoru v = π × D × n / 60 000, gdzie D to średnica w milimetrach, a n obroty na minutę; przykładowo tarcza 125 mm przy 2850 obr./min osiąga około 18,7 m/s,
- obejrzyj tarczę – nie montuj ściernicy z pęknięciami, wyszczerbieniami ani śladami zawilgocenia,
- wykonaj próbę dźwiękową – ściernicę ceramiczną zawieszoną na palcu lekko opukaj drewnianym trzonkiem; czysty, metaliczny dźwięk świadczy o braku pęknięć, głuchy stuk to sygnał, by tarczy nie używać,
- stosuj właściwe kołnierze i przekładki – kołnierze powinny mieć równą średnicę, a między nimi a tarczą umieszcza się elastyczne podkładki,
- nie przykręcaj nakrętki na siłę – nadmierny docisk może naprężyć i pęknąć tarczę,
- uruchom tarczę na biegu jałowym – po montażu pozwól jej pracować przez około minutę, stojąc z boku, poza płaszczyzną obrotu,
- zawsze pracuj z osłoną i w okularach ochronnych, a podpórkę narzędzia ustawiaj możliwie blisko tarczy, z odstępem nie większym niż 2–3 mm.
Objawy źle dobranej ściernicy
Po tym, jak tarcza zachowuje się w pracy, łatwo rozpoznać, czy została dobrze dobrana:
- powierzchnia tarczy staje się gładka i błyszcząca, a szlifowanie wymaga coraz większego docisku – tarcza jest za twarda lub ma zbyt drobne ziarno,
- ściernica szybko traci średnicę i zostawia dużo pyłu – jest za miękka do danego materiału,
- na narzędziu pojawiają się przebarwienia (żółte, niebieskie) – materiał się przegrzewa; warto sięgnąć po bardziej miękką, porowatą tarczę lub CBN i zmniejszyć docisk,
- tarcza się zapycha i „maże” – typowe przy aluminium i miękkich metalach obrabianych zwykłym korundem,
- krawędź narzędzia jest poszarpana – ziarno jest zbyt grube do ostrzenia.
Zaszklone ściernice konwencjonalne przywraca się do pracy przez obciąganie, najczęściej obciągaczem diamentowym. Tarcze CBN i diamentowe w spoiwie żywicznym odświeża się rzadziej, zwykle przez delikatne przeszlifowanie ich kostką korundową lub specjalnym kamieniem, który odsłania nowe ziarna.
Przechowywanie i wymiana tarczy
Ściernice, zwłaszcza ceramiczne, nie lubią wilgoci, uderzeń i wahań temperatury. Najlepiej przechowywać je w suchym miejscu, na stabilnych półkach lub w oryginalnych opakowaniach, z dala od podłogi i miejsc, gdzie mogłyby spaść. Ciężkie tarcze płaskie układa się poziomo z przekładkami, lżejsze można przechowywać pionowo w dedykowanych stojakach.
Tarczę konwencjonalną wymienia się, gdy jej średnica zbliży się do średnicy kołnierzy lub gdy po obciąganiu nie da się już przywrócić równej powierzchni roboczej. W przypadku superściernic sygnałem jest zużycie warstwy ściernej aż do korpusu. Każde pęknięcie, odprysk czy uderzenie tarczy oznacza natychmiastowe wycofanie jej z użytku.
Zalety doboru ściernicy
Dobór ściernicy sprowadza się do kilku pytań: jaki materiał obrabiasz, jaki efekt chcesz uzyskać i na jakiej maszynie będziesz pracować. Odpowiedź na pierwsze wskaże rodzaj ziarna, na drugie granulację i strukturę, na trzecie kształt, wymiary i dopuszczalną prędkość. Znajomość oznaczeń pozwala przełożyć te wymagania na konkretny symbol na etykiecie, a w przypadku ostrzałek narzędziowych najpewniejszym wyborem są tarcze CBN do stali szybkotnącej i diamentowe do węglików, dopasowane do modelu urządzenia.
FAQ
Czy ściernice mają termin przydatności?
Tak, dotyczy to przede wszystkim tarcz w spoiwie żywicznym. Żywica z czasem się starzeje, więc na takich ściernicach umieszcza się datę ważności, zwykle wynoszącą około trzech lat od produkcji. Po jej upływie tarcza nie powinna być używana, nawet jeśli wygląda na nieuszkodzoną. Ściernice ceramiczne nie mają takiego ograniczenia, ale również tracą wytrzymałość, jeśli są przechowywane w wilgoci.
Czy można szlifować bocznymi powierzchniami tarczy płaskiej?
Nie. Płaska ściernica typu 1 jest przystosowana do pracy obwodem i nie jest zaprojektowana na obciążenia boczne. Szlifowanie jej bokiem osłabia tarczę i zwiększa ryzyko pęknięcia. Do pracy czołem stosuje się tarcze garnkowe, doniczkowe lub talerzowe.
Ostrzyć na sucho czy na mokro?
Ostrzałki z tarczami CBN i diamentowymi zwykle pracują na sucho, bo superściernice generują mniej ciepła niż korund. Chłodzenie cieczą dodatkowo poprawia jakość krawędzi i wydłuża żywotność tarczy, ale tylko wtedy, gdy maszyna jest do tego przystosowana. Rozgrzanego narzędzia z węglika spiekanego nie wolno gwałtownie schładzać w wodzie, bo szok termiczny może doprowadzić do mikropęknięć ostrza.
Czym różni się ściernica od tarczy do cięcia i tarczy listkowej?
Ściernica służy do szlifowania i ostrzenia, ma zwartą, grubą bryłę i pracuje na szlifierkach stołowych, ostrzałkach czy szlifierkach do płaszczyzn. Tarcza do cięcia jest cienka, wzmocniona siatką i przeznaczona wyłącznie do przecinania – nie wolno nią szlifować. Tarcza listkowa składa się z nachodzących na siebie płatków papieru ściernego i służy do szlifowania oraz wykańczania powierzchni na szlifierkach kątowych.
Dlaczego nowa tarcza drga po założeniu?
Najczęstsze przyczyny to niewyważenie samej tarczy, źle dobrane lub zabrudzone kołnierze, brak przekładek albo zbyt duży luz między otworem a wrzecionem. Większe ściernice konwencjonalne wyważa się na specjalnych kołnierzach z przesuwnymi ciężarkami, a po montażu wyrównuje obwód obciągaczem. Jeśli drgania nie ustępują, tarcza nie powinna być używana.
Jak długo wytrzymuje tarcza CBN w ostrzałce?
Trwałość zależy od rodzaju i wielkości ostrzonych narzędzi, docisku i częstotliwości pracy, dlatego trudno podać jedną liczbę. W porównaniu z ściernicą korundową tarcza CBN zachowuje wymiar i profil wielokrotnie dłużej, co przy regularnym ostrzeniu wierteł HSS przekłada się na niższy koszt jednego ostrzenia, mimo wyższej ceny zakupu.
